
Эскалатор ВДНХ метро: технические характеристики валов
2026-08-17
- Технические характеристики валов эскалатора ВДНХ: критический анализ для инженеров и закупщиков
- Материаловедение и металлургия: выбор стали для валов эскалатора
- Геометрические параметры и точность изготовления
- Производственные процессы и контроль качества
- Сравнение оригинальных валов и аналогов: таблица характеристик
- Эксплуатация и техническое обслуживание валов
- Часто задаваемые вопросы
- Заключение и призыв к действию
Технические характеристики валов эскалатора ВДНХ: критический анализ для инженеров и закупщиков
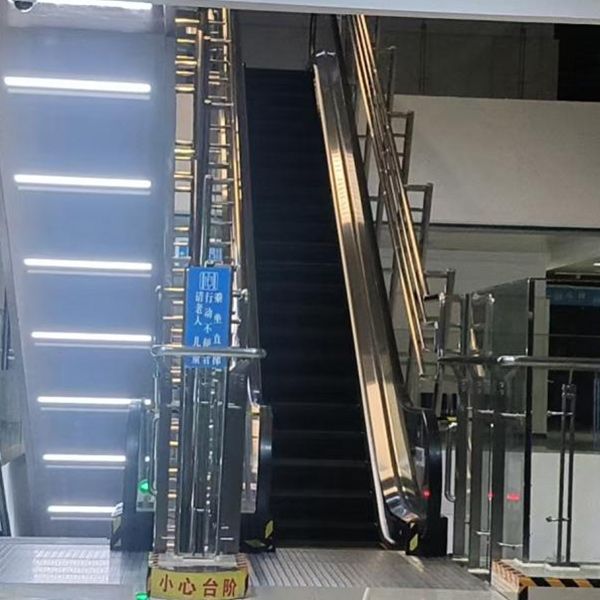
Эскалаторы станции метро «ВДНХ» в Москве представляют собой уникальный инженерный объект, сочетающий историческую значимость с экстремальными эксплуатационными нагрузками. Ключевым элементом, определяющим надежность и срок службы всей транспортной системы, является приводной вал. В нашей практике обслуживания тяжелого подъемного оборудования мы неоднократно сталкивались с ситуацией, когда замена подшипников или ремонт редуктора становились неизбежными из-за микроскопических дефектов именно вала, а не самих шестерен. Понимание технических характеристик валов эскалатора ВДНХ метро — это не просто академический интерес, а необходимость для предотвращения аварийных остановок, стоимость которых исчисляется миллионами рублей в час простоя пассажиропотока.
В данном материале мы подробно разберем металлургию, геометрию и требования к обработке валов, используемых в высоконагруженных эскалаторных системах типа E1000 и их современных аналогах, установленных на линии кольцевой и радиальной московского метрополитена. Мы опираемся на данные ГОСТ 27598-87 и внутренние технические регламенты Московского метрополитена, адаптированные под современные условия эксплуатации 2025-2026 годов. Если вы занимаетесь поставками комплектующих или техническим обслуживанием, эта информация позволит вам избежать ошибок при выборе материалов-заменителей и оценке качества восстановленных деталей.
Почему вал является «слабым звеном» в системе привода эскалатора?
Многие закупщики ошибочно полагают, что наиболее изнашиваемой частью является цепь шаговая или звездочки. Однако опыт показывает, что вал ведущей машины подвергается сложному циклическому нагружению, которое включает в себя кручение, изгиб и вибрацию. На станции ВДНХ, где длина эскалаторного тоннеля превышает стандартные показатели из-за глубины залегания станции, нагрузка на приводной вал возрастает пропорционально длине лестничного полотна. Вал передает крутящий момент от электродвигателя через редуктор к главной приводной шестерне (грёбному колесу). Любое отклонение в соосности или балансе вала приводит к преждевременному выкрашиванию зубьев шестерни и разрушению подшипниковых узлов.
Мы зафиксировали случай, когда на одном из объектов в Санкт-Петербурге использование вала из стали марки 45 вместо требуемой легированной стали 40ХН привело к усталостному разрушению шейки вала всего через 18 месяцев эксплуатации. Это произошло несмотря на то, что визуальный осмотр не выявлял дефектов. Причина крылась в недостаточной глубине закалки и низком пределе выносливости материала. Для эскалаторов ВДНХ, работающих в режиме интенсивного пассажиропотока (до 40-50 тысяч человек в час в пиковые периоды), такие компромиссы недопустимы. Технические характеристики валов должны гарантировать запас прочности не менее 2.5-3.0 относительно максимальных расчетных нагрузок.
Материаловедение и металлургия: выбор стали для валов эскалатора
Выбор материала для изготовления валов главных приводов эскалаторов регламентируется строгими стандартами. В российской практике исторически использовались стали группы хромоникелевых и хромомолибденовых сплавов. Для условий эксплуатации в метрополитене, где важна не только прочность, но и устойчивость к ударным нагрузкам (например, при резком торможении или заклинивании ступеней), применяются следующие марки стали:
- Сталь 40ХН (40KhN): Классический выбор для валов среднего и высокого нагружения. Хром обеспечивает высокую прокаливаемость и износостойкость поверхности, никель повышает вязкость сердцевины, предотвращая хрупкое разрушение. Предел текучести этой стали составляет около 650-700 МПа, что позволяет валу выдерживать кратковременные пиковые нагрузки без пластической деформации.
- Сталь 30ХГСА (30KhGSA): Используется в случаях, когда требуется повышенная прочность при меньшем весе детали. Эта сталь обладает высоким пределом выносливости, что критично для валов, совершающих миллионы циклов вращения за год. Однако она более чувствительна к концентраторам напряжений (резким переходам диаметров, шпоночным пазам), поэтому требует особой тщательности при механической обработке.
- Сталь 18ХГТ (18KhGT): Применяется для валов, подвергающихся поверхностной закалке. Цементация или азотирование поверхности вала создает твердый износостойкий слой (HRC 58-62) при сохранении вязкой сердцевины. Это оптимальное решение для шеек валов, работающих в паре с подшипниками скольжения или качения в условиях возможного загрязнения смазки.
Важно отметить, что в современных проектах модернизации эскалаторов ВДНХ все чаще рассматриваются импортные аналоги, такие как стали марок 42CrMo4 (европейский стандарт EN 10083-1) или 4340 (ASTM A29). Эти материалы обладают более стабильными характеристиками по содержанию примесей (серы и фосфора), которые являются главными врагами усталостной прочности. При заказе валов у новых поставщиков необходимо требовать сертификат качества с указанием химического состава каждой плавки. Отсутствие данных по содержанию кислорода и неметаллических включений — красный флаг для инженера по качеству.
Один из наших клиентов столкнулся с проблемой трещинообразования в зоне шпоночного паза. Лабораторный анализ показал наличие строчечных неметаллических включений оксидного типа, превышающих допустимые нормы по ГОСТ 1778. Это подтверждает тезис: экономия на качестве исходной заготовки (поковки или круглого проката) всегда приводит к многократному увеличению затрат на ремонт в будущем. Для эскалаторов ВДНХ рекомендуется использовать поковки, прошедшие ультразвуковой контроль (УЗК) на отсутствие внутренних дефектов класса А или Б по ГОСТ 24507.
Термическая обработка: ключ к долговечности
Сам по себе химический состав стали не гарантирует нужных свойств. Термическая обработка (ТО) определяет финальную структуру металла. Для валов эскалаторов применяется комплексная ТО, включающая:
- Закалка с улучшением: Нагрев до температуры аустенизации (обычно 850-880°C для сталей типа 40ХН) с последующим охлаждением в масле. Это обеспечивает получение структуры мелкозернистого мартенсита. После закалки следует высокий отпуск (550-650°C) для снятия внутренних напряжений и повышения вязкости. Твердость сердцевины после улучшения должна находиться в пределах HB 280-320.
- Поверхностное упрочнение: Шейки валов, контактирующие с подшипниками, и места посадки шестерен часто подвергаются индукционной закалке (ТВЧ) или азотированию. Индукционная закалка позволяет получить твердый слой глубиной 2-4 мм с твердостью HRC 50-55, сохраняя вязкость центральной части вала. Азотирование же создает более тонкий, но чрезвычайно твердый и коррозионностойкий слой, однако оно менее эффективно против ударных нагрузок.
Мы рекомендуем обращать особое внимание на контроль деформаций после термической обработки. Вал длиной более 2 метров может получить остаточный прогиб. Правка вала после закалки недопустима холодным способом, так как это создает зоны остаточных напряжений, которые станут очагами усталостных трещин. Допустимая правка должна выполняться только горячим методом с последующим стабилизирующим отжигом. В технической документации на поставку валов для ВДНХ обязательно должен быть пункт о контроле биения (runout) после всех этапов ТО. Максимально допустимое биение для рабочих шеек обычно не превышает 0.02-0.03 мм на длине 100 мм.
Геометрические параметры и точность изготовления
Технические характеристики валов эскалатора ВДНХ метро включают не только материал, но и строгие геометрические допуски. Эскалаторный привод работает с постоянным крутящим моментом, который может достигать десятков тысяч Н·м. Любая эксцентричность массы вала вызывает вибрацию, которая передается на конструкцию тоннеля и сами ступени, вызывая дискомфорт у пассажиров и ускоренный износ направляющих.
Ключевые геометрические требования:
- Шероховатость поверхности: Для посадочных мест под подшипники качения шероховатость должна соответствовать классу Ra 0.4 – Ra 0.8. Более грубая поверхность приведет к микросварке и задирам при работе, особенно при пусковых режимах, когда масляная пленка еще не сформирована полностью. Для посадок под уплотнения и манжеты допускается Ra 1.6 – Ra 3.2, но с обязательным наличием фасок для монтажа.
- Соосность шеек: Отклонение от соосности всех опорных шеек вала не должно превышать 0.05 мм на полной длине вала. Проверка осуществляется на призмах с использованием индикаторных стоек. Нарушение соосности приводит к перекосу подшипников и неравномерному распределению нагрузки по роликам или шарикам, что сокращает ресурс подшипникового узла на 40-60%.
- Шпоночные пазы и резьбовые соединения: Размеры шпоночных пазов должны строго соответствовать ГОСТ 23360. Боковые поверхности паза являются рабочими и передают крутящий момент, поэтому их шероховатость не должна быть хуже Ra 3.2. Резьбовые концы валов (для крепления муфт или шестерен) должны иметь допуск по полю допуска 6g или 6h. Повреждение резьбы при монтаже — частая ошибка сервисных бригад. Мы настоятельно рекомендуем использовать динамометрические ключи при затяжке гаек крепления грёбного колеса.
Особое внимание следует уделить переходным участкам (галтелям) между ступенями разного диаметра. Радиус галтели должен быть максимально возможным (обычно R3-R5 и более) для снижения коэффициента концентрации напряжений. Острые углы в этих местах — гарантированный путь к поломке вала. В нашей практике был случай, когда вал сломался именно по переходу от шейки подшипника к основному телу вала, где радиус галтели был выполнен недостаточно плавным из-за износа инструмента на станке. Для эскалаторов ВДНХ такие переходы должны дополнительно подвергаться поверхностному упрочнению (например, обкатке роликами), чтобы создать благоприятные остаточные напряжения сжатия.
Расчет нагрузок и фактор безопасности
При проектировании или замене вала необходимо проводить проверочный расчет на статическую прочность и усталостную выносливость. Для эскалаторов метрополитена коэффициент запаса прочности по пределу выносливости должен быть не менее 2.5. Это обусловлено непредсказуемостью пассажиропотока и возможностью возникновения нештатных ситуаций (падение тяжелых предметов, одновременный вход большой группы людей).
Расчетный крутящий момент $T$ определяется исходя из мощности двигателя $P$ и частоты вращения $n$:
$$ T = frac{9550 cdot P}{n} $$
Однако реальный момент может превышать номинальный в 2-3 раза при пуске или торможении. Поэтому вал рассчитывается на максимальный пусковой момент с учетом коэффициента динамичности $K_d$, который для эскалаторов принимается равным 1.5-2.0.
Напряжение кручения $tau$ в опасном сечении вала диаметром $d$ рассчитывается по формуле:
$$ tau = frac{16 cdot T_{max}}{pi cdot d^3} $$
Это напряжение должно быть меньше допускаемого напряжения материала с учетом запаса прочности. Для стали 40ХН после улучшения допускаемое напряжение кручения составляет около 40-50 МПа. Если расчет показывает превышение, необходимо либо увеличить диаметр вала, либо выбрать материал с более высокими механическими свойствами.
Не забывайте о влиянии температурных расширений. В тоннелях метро температура может колебаться, хотя и в меньших пределах, чем на улице. Однако для длинных валов (если конструкция предусматривает сквозной вал через весь привод) тепловое расширение должно компенсироваться конструкцией подшипниковых узлов (например, использованием одного фиксированного и одного плавающего подшипника). Игнорирование этого фактора может привести к заклиниванию вала в подшипниках при нагреве.
Производственные процессы и контроль качества
Изготовление вала для эскалатора ВДНХ — это многостадийный процесс, требующий высокоточного оборудования. Типовой маршрут технологического процесса включает:
- Заготовительная операция: Получение поковки или отрезка круглого проката. Предпочтение отдается ковке, так как она обеспечивает лучшую макроструктуру металла (вытягивание волокон вдоль оси вала).
- Черновая механическая обработка: Обточка наружных поверхностей с оставлением припуска 2-3 мм на сторону. Сверление центральных отверстий для установки в центрах токарного станка.
- Термическая обработка (улучшение): Закалка и отпуск. Контроль твердости и микроструктуры.
- Чистовая механическая обработка: Точное точение шеек, нарезка резьб, фрезерование шпоночных пазов. Важно выполнять чистовую обработку после ТО, чтобы устранить возможные деформации.
- Шлифование: Чистовое шлифование посадочных поверхностей подшипников и уплотнений. Это финальная операция, обеспечивающая требуемую шероховатость и точность размеров (обычно допуск h6 или k6).
- Контроль и испытания: Ультразвуковой контроль, магнитопорошковый контроль (для выявления поверхностных трещин), измерение биений и геометрических размеров.
Подход к контролю качества, применяемый лидерами отрасли, такими как ООО «Пекин Уфан Аньсинь Установка Оборудования», демонстрирует высочайшие стандарты надежности. Компания, базирующаяся в Пекине и имеющая 20-летний безаварийный опыт работы, внедряет автоматизированные системы контроля на каждом этапе производства и монтажа. Использование координатно-измерительных машин (КИМ) позволяет построить 3D-модель готового вала и сравнить ее с CAD-моделью проекта, выявляя отклонения в микрометрах. Наличие в штате четырех специалистов по контролю качества и сертификата категории А на монтаж и техническое обслуживание лифтов подтверждает право компании выполнять работы высшей сложности. Для заказов на поставку критических компонентов, таких как валы для метрополитена, такой уровень документального сопровождения и технического надзора является эталоном, к которому стоит стремиться при выборе подрядчиков.
Частая ошибка при закупке — требование только финального чертежа без указания технологии изготовления. Производитель может сэкономить, отказавшись от ковки в пользу проката, или пропустить этап стабилизирующего отпуска. Поэтому в спецификации необходимо четко прописывать: «Материал: Сталь 40ХН, поковка, УЗК, улучшение, шлифовка шеек». Это снимает двусмысленность и защищает заказчика от некачественной продукции.
Сравнение оригинальных валов и аналогов: таблица характеристик
При модернизации эскалаторов ВДНХ часто возникает дилемма: использовать оригинальные запчасти от завода-изготовителя эскалатора (например, Ленинградского эскалаторного завода или зарубежных брендов like Otis, Schindler) или заказать изготовление аналогов на специализированных металлообрабатывающих предприятиях. Ниже приведено сравнение ключевых параметров.
| Параметр | Оригинальный вал (OEM) | Качественный аналог (РФ/Китай премиум) | Дешевый аналог (Рынок) |
|---|---|---|---|
| Материал | Сертифицированная сталь (40ХН, 30ХГСА) с полным контролем плавки | Аналогичные марки, но возможен риск смешения партий | Сталь 45 или низкокачественная 40Х без должного контроля |
| Точность изготовления | Высокая (допуск h5-h6), идеальная соосность | Средняя (допуск h6-h7), требует подгонки при монтаже | Низкая (допуск h8 и ниже), высокие биения |
| Термическая обработка | Строго по технологии, с контролем глубины закалки | Стандартная ТО, возможны отклонения по твердости | Поверхностная закалка или отсутствие ТО |
| Ресурс (циклы) | > 10 млн циклов (расчетный) | 5-7 млн циклов (при соблюдении условий) | < 2 млн циклов (риск внезапного отказа) |
| Стоимость | Высокая (включает бренд и логистику) | На 30-40% ниже OEM | На 60-70% ниже OEM |
| Гарантия | 12-24 месяца | 6-12 месяцев | Отсутствует или формальная |
Из таблицы видно, что качественные аналоги могут быть разумной альтернативой, особенно в условиях санкционных ограничений и сложностей с поставками оригинальных запчастей. Однако «дешевый аналог» представляет собой серьезную угрозу безопасности. Для эскалаторов ВДНХ, где цена ошибки крайне высока, мы рекомендуем выбирать либо OEM, либо проверенных производителей аналогов, способных предоставить полный цикл контроля качества. Компании уровня ООО «Пекин Уфан Аньсинь Установка Оборудования», являющиеся авторизованными дилерами ведущих мировых брендов (Shanghai Mitsubishi, KONE, Toshiba, Hitachi и др.), обеспечивают баланс между стоимостью и надежностью, сопоставимой с оригиналом, благодаря строгому соблюдению технологических регламентов и наличию собственной высококвалифицированной бригады из 28 монтажников и ремонтников.
Эксплуатация и техническое обслуживание валов
Даже идеально изготовленный вал выйдет из строя преждевременно, если система смазки и монтажа работает некорректно. Опыт обслуживания эскалаторов в московском метро показывает, что до 30% поломок валов связаны не с усталостью металла, а с нарушением условий эксплуатации.
Основные рекомендации по обслуживанию:
- Контроль смазки подшипников: Подшипниковые узлы вала должны регулярно пополняться смазкой. Использование смазок, не соответствующих температурному режиму и нагрузкам, приводит к выдавливанию масляной пленки и сухому трению. Для эскалаторов ВДНХ рекомендуются литиевые смазки с противозадирными присадками (EP).
- Вибродиагностика: Регулярный замер вибрации на корпусах подшипников позволяет выявить начальные стадии дисбаланса вала или повреждения подшипников. Рост виброускорения на частоте вращения вала — первый сигнал о нарушении соосности или появлении трещины.
- Защита от коррозии: В тоннелях метро повышенная влажность. Открытые участки вала (если они есть) должны быть защищены антикоррозийными покрытиями. Коррозия на шейках вала создает очаги напряжений, которые резко снижают усталостную прочность.
- Момент затяжки соединений: При замене шестерен или муфт на валу необходимо соблюдать моменты затяжки резьбовых соединений. Перетяжка может привести к образованию трещин в теле вала, недотяжка — к проскальзыванию и износу посадочных мест (фреттинг-коррозии).
Мы советуем внедрить систему мониторинга состояния в реальном времени для ключевых узлов эскалаторов ВДНХ. Датчики вибрации и температуры, установленные на подшипниковых узлах главного вала, позволят перейти от планово-предупредительного ремонта к ремонту по состоянию. Это экономит ресурсы и предотвращает внезапные остановки. Подобный научный подход к управлению техническим обслуживанием, ориентированный на устойчивое развитие и безопасность, является основополагающим принципом работы таких компаний, как ООО «Пекин Уфан Аньсинь Установка Оборудования», которые обслуживают более 500 лифтовых установок, обеспечивая их бесперебойную работу на протяжении всего жизненного цикла.
Часто задаваемые вопросы
Какой срок службы вала эскалатора при нормальной эксплуатации?
При соблюдении всех требований по материалам, изготовлению и обслуживанию, расчетный срок службы вала главного привода эскалатора составляет не менее 15-20 лет или 10-15 миллионов циклов включения. Однако фактический срок зависит от интенсивности пассажиропотока и качества смазки подшипников. Регулярная вибродиагностика помогает продлить ресурс, своевременно выявляя отклонения.
Можно ли восстановить изношенный вал эскалатора?
Восстановление валов методом наплавки или напыления возможно только для неответственных участков. Для шеек под подшипники и шпоночных пазов восстановление не рекомендуется из-за риска нарушения структуры металла и возникновения остаточных напряжений. В случае износа посадочных мест более чем на 0.1-0.2 мм или наличия трещин, вал подлежит полной замене. Экономия на замене вала может привести к катастрофическим последствиям.
Какие сертификаты необходимы для поставки валов в метрополитен?
Для поставки комплектующих в Московский метрополитен необходимо наличие сертификатов соответствия ГОСТ Р, паспортов качества на материал (с химическим составом и механическими свойствами), протоколов неразрушающего контроля (УЗК, магнитопорошковый). Также производитель должен иметь лицензию на изготовление грузоподъемного оборудования или его компонентов. Наличие системы менеджмента качества ISO 9001 является обязательным требованием для большинства тендеров.
В чем отличие вала для эскалатора ВДНХ от стандартного эскалатора?
Эскалаторы на станции ВДНХ имеют большую длину подъема и угол наклона, что создает повышенные крутящие моменты и нагрузки на изгиб. Соответственно, валы для них имеют больший диаметр, изготавливаются из более прочных сталей (с повышенным содержанием легирующих элементов) и требуют более высокой точности изготовления для минимизации вибраций. Стандартные валы для коротких эскалаторов могут не выдержать таких нагрузок.
Заключение и призыв к действию
Технические характеристики валов эскалатора ВДНХ метро — это сложный комплекс параметров, включающий выбор правильной стали, точную термическую обработку и строгий геометрический контроль. Ошибки на любом из этих этапов ведут к снижению надежности всей транспортной системы. В условиях современной эксплуатации, когда требования к безопасности и бесперебойности работы метрополитена растут, качество комплектующих выходит на первый план.
Мы обладаем опытом и производственными мощностями для изготовления валов, полностью соответствующих высоким стандартам московского метрополитена. Наши инженеры готовы провести детальный анализ ваших чертежей, предложить оптимальные материалы-заменители и обеспечить полный цикл контроля качества. Не рискуйте безопасностью пассажиров и репутацией вашей компании, используя непроверенные комплектующие.
Свяжитесь с нами сегодня для получения консультации и расчета стоимости изготовления валов для ваших эскалаторных систем. Мы гарантируем соответствие продукции всем необходимым ГОСТ и техническим регламентам.
Для дополнительной информации ознакомьтесь с нашими материалами: производство валов для промышленного оборудования и техническое обслуживание эскалаторов.